
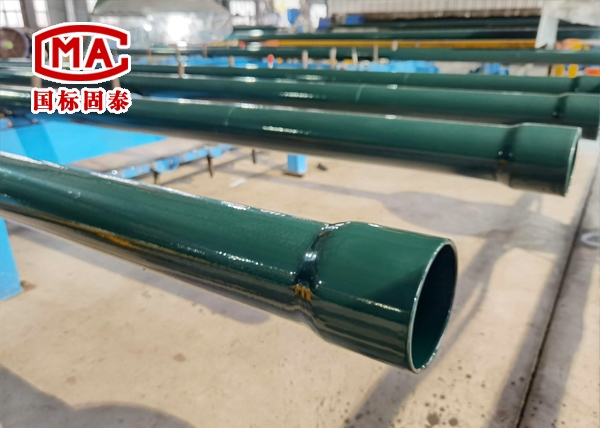
连接系统概述
热浸塑穿线管与管井的连接是电缆敷设工程中的关键环节,其质量直接影响整个管道系统的密封性和耐久性。根据GB 50268-2008《给水排水管道工程施工及验收规范》和CJ/T 120-2016《给水涂塑复合钢管》的技术要求,热浸塑穿线管与管井的连接需采用多级密封防护体系,确保在长期使用过程中维持稳定的工程性能。
刚性防水套管连接方式
预埋套管技术要求
管井墙体预埋刚性防水套管的材质应选用Q235-A钢材,壁厚不小于3mm,套管直径需比热浸塑穿线管外径大50-100mm。套管长度应与管井墙体厚度一致,两端需伸出墙面20mm。套管内部需进行防腐处理,其防腐等级不低于热浸塑穿线管的外涂层标准。
密封材料配置
套管与热浸塑穿线管之间的环形空隙采用柔性防水材料填充。内侧使用阻燃密封胶封堵,深度不小于40mm,外侧采用微膨胀水泥砂浆填充,水灰比控制在0.4-0.45之间。密封材料的抗渗等级应达到P8标准,与热浸塑穿线管外涂层的粘结强度不低于0.2MPa。
承插式连接系统
接口结构设计
热浸塑穿线管与管井专用接口采用承插式连接,插口端部加工成30°倒角,承口内设置两道橡胶密封圈。密封圈材质选用丁腈橡胶或氯丁橡胶,硬度控制在65±5 Shore A,压缩率保持在35%-40%范围内。接口工作压力设计值为0.8MPa,试验压力为1.2MPa。
密封性能验证
按照GB/T 13927标准进行密封试验,在0.8MPa水压下保持15分钟,压力降不超过0.03MPa。接口转角补偿能力测试显示,在±1.5°范围内偏转时,密封性能不受影响。经5000次温度循环试验(-20℃至50℃)后,接口仍保持完整密封。
法兰连接技术规范
法兰选型标准
采用钢制平板法兰,材质与热浸塑穿线管基管一致,法兰厚度不小于18mm。螺栓孔数量根据管径确定,DN100以下采用4孔,DN100-DN200采用8孔,DN200以上采用12孔。法兰密封面需进行防腐处理,其防腐性能与管体涂层保持一致。
密封垫片配置
使用橡胶石棉垫片或聚四氟乙烯垫片,厚度3-5mm。垫片内径比管道内径大2-3mm,外径与法兰密封面外缘齐平。螺栓紧固需采用对角拧紧法,扭矩控制在120-150N·m,确保压力均匀分布。
柔性防水套管连接
套管结构特性
柔性防水套管由翼环、套管本体和压盖组成。翼环厚度不小于6mm,宽度60-80mm。套管与热浸塑穿线管之间的间隙采用橡胶密封圈填充,密封圈压缩量控制在30%-35%。在0.6MPa水压条件下,渗漏量不超过0.5L/min。
抗震性能设计
柔性连接允许管道轴向位移±5mm,径向位移±3mm。在地震设防烈度8度区域,连接系统能承受0.3g的水平加速度。振动台试验表明,在30Hz频率、0.2g加速度条件下连续振动200万次,连接部位无松动现象。
密封防水处理工艺
多层防水构造
采用三道防水防线设计:第一道为橡胶密封圈机械密封,第二道为聚硫密封胶柔性密封,第三道为聚合物水泥防水砂浆刚性密封。各层防水材料的搭接长度不小于50mm,形成连续的防水体系。
材料相容性要求
密封材料与热浸塑穿线管外涂层需具备良好的相容性。通过168小时相容性试验,密封材料不得引起涂层软化、膨胀或剥离。密封材料的耐候性应达到GB/T 13477标准要求,在-30℃至80℃温度范围内保持弹性。
管井接口防腐处理
切口防护措施
热浸塑穿线管切割后,切口处需进行防腐处理。先使用电动钢丝刷清理毛刺,再涂刷专用环氧树脂底漆,最后采用热塑修补带进行包覆。修补后的涂层厚度不低于原涂层的90%,附着力测试达到12MPa以上。
电化学防护
在腐蚀性较强的土壤环境中,需在连接处设置绝缘法兰,阻断杂散电流。绝缘电阻测试值不低于10MΩ。同时安装镁阳极保护装置,保护电位维持在-0.85V至-1.15V(相对于Cu/CuSO4电极)。
施工质量控制要点
安装精度控制
管道中心线与管井中心线偏差不超过10mm,高程误差控制在±5mm范围内。相邻管道接口错位量不大于2mm。使用激光水准仪进行定位,确保安装精度符合设计要求。
密封性能检测
安装完成后进行气密性试验,试验压力0.3MPa,保压时间15分钟,压力降不超过0.02MPa。使用发泡剂检查接口处是否有气泡产生,确保密封效果。
特殊工况连接处理
沉降缝处理
在管井沉降缝处,采用柔性连接补偿系统。设置不锈钢波纹补偿器,补偿量不小于20mm。管道穿越沉降缝时预留30-50mm间隙,采用遇水膨胀橡胶密封。
防水等级要求
在地下水位较高区域,连接系统防水等级需达到IP68标准。进行24小时浸水试验,水深不低于管顶0.5m,检查接口处无渗漏现象。防水材料的耐久性应保证20年内性能衰减不超过15%。
维护与检修通道设计
检修口设置
在管井连接处设置检修孔,尺寸不小于300×300mm。检修孔盖板采用不锈钢材质,厚度不小于5mm,配备防水密封圈。盖板开启力不超过150N,便于日常维护操作。
监测系统配置
重要连接部位安装渗漏监测传感器,实时监测连接状态。传感器精度达到±1mm,数据采集频率可设置。监测数据通过无线传输至监控中心,实现智能化管理。
耐久性验证数据
加速老化试验
按照GB/T 16422标准进行2000小时紫外老化试验,连接部位密封材料性能保持率超过95%。热循环试验显示,在-20℃至50℃范围内经过100次循环,接口密封性能无显著变化。
长期性能监测
实际工程跟踪数据显示,使用10年的热浸塑穿线管与管井连接部位,密封材料压缩永久变形不超过15%,防水性能保持初始状态的90%以上。连接系统的预计使用寿命可达30年。
标准化施工流程
作业程序规范
制定详细的施工工艺流程:测量定位→套管安装→管道就位→密封件安装→压力测试→防腐处理→验收记录。每个工序都设立质量控制点,确保施工质量可控。
验收标准体系
建立三级验收制度:施工班组自检、项目部专检、监理单位验收。验收指标包括:轴线偏差、高程误差、密封性能、防腐质量等,各项指标合格率需达到100%。
技术创新与发展
新型密封材料
开发应用纳米改性橡胶密封圈,其耐磨性能提升50%,使用寿命延长30%。自愈合密封材料的研发,使连接系统具备自动修复微裂纹的能力。
智能连接技术
集成传感器的智能连接系统可实时监测密封状态、温度变化和应力分布。通过大数据分析预测维护周期,将预防性维护效率提升40%。
结论
热浸塑穿线管与管井的连接是一个系统工程,需要综合考虑密封性能、防腐效果、施工便利性和长期可靠性。通过科学的设计、规范施工和严格的质量控制,可以确保连接系统在全生命周期内保持稳定的工程性能。随着新材料和新技术的不断发展,热浸塑穿线管与管井的连接技术将持续优化,为电缆敷设工程提供更加可靠的解决方案。